认准上车
主机品牌、完整型号、工作重量和回转接口;旧机改装同时核对已有连接。
RIVER / AMPHIBIOUS UNDERCARRIAGE
让挖掘机的行走基础,适应湿地、淤泥与浅水工况。由主浮箱、履带行走、驱动及连接结构组成,按主机和施工任务匹配。
从主机开始选型产品研发与制造主体 · 湖北长河机械制造有限公司
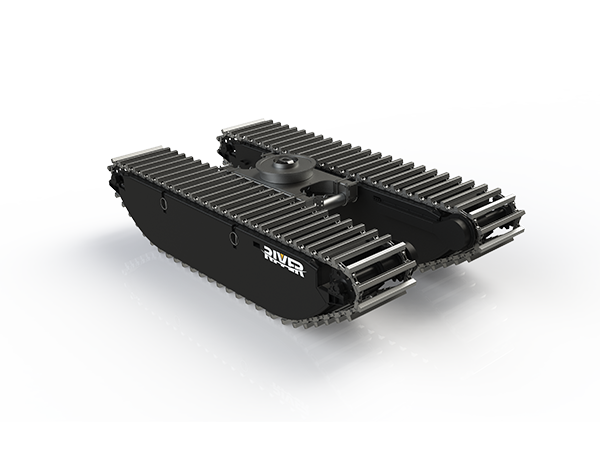
产品范围承载主机并配合履带、驱动与连接结构工作的主浮箱底盘。 本页不含主机上车、RC、RD及工作装置,项目供货范围另行确认。
01 / HOST MATCHING
不是按一个吨位直接选型号。先确认连接与载荷,再把施工条件带入配置。
主机品牌、完整型号、工作重量和回转接口;旧机改装同时核对已有连接。
水深、泥深、底质及水位变化;臂长、属具、作业半径与施工任务一起判断。
核对RS、连接架与行走液压,再按工况选择RS、RS + RC或RS + RD;工作装置及运输拆分另行确认。
02 / SYSTEM STRUCTURE
承载、行走、动力与连接要一起匹配。改变其中一项,需要复核整套配置。
承担浮力与结构承载;箱体、舱室及连接受力部位需按型号图纸确认。
履带板、链条、驱动轮及引导轮组成行走系统,节距和啮合关系成套匹配。
行走马达、液压接口与管路需要匹配主机供油条件,不只核对机械尺寸。
横向连接件、连接架与回转接口把左右浮箱和上车连为整体;孔位与锁紧方式按图确认。
现有参数原稿提到独立舱室;各型号分舱方案仍须核对有效图纸,不将原稿舱数作为全系列通用规格。
箱体焊缝与密封部位共同影响完整性。检测方法、压力与保压时间须对应受控工艺。
现有资料尚未确认各型号的检修位置与方式;经技术核定后再明确,不从外观图推断检修结构。
分舱数量、材料牌号、板厚、检修口形式和位置尚待对应型号图纸核定,本页不作统一规格承诺。
03 / STABILITY OPTIONS
底盘产品级配置统一为RS、RS + RC、RS + RD。RD结构上包含侧浮箱和液压定位桩系统;工作装置另行选择。
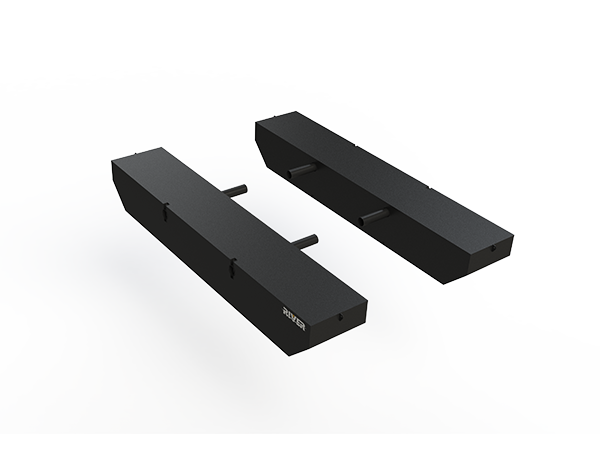
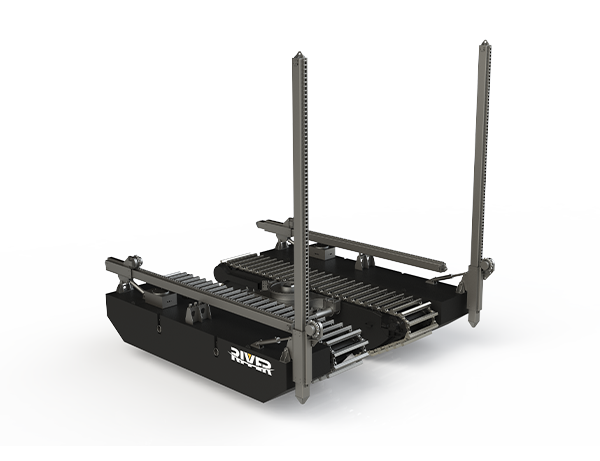
液压定位桩侧浮箱总成,结构上包含侧浮箱和液压定位桩系统,与经确认适配的RS主浮箱底盘组成RS + RD配置。
RD包含侧浮箱和液压定位桩;具体RS↔RD型号配对逐条确认。了解RD 液压定位桩侧浮箱系统RC和RD为不同的侧浮箱产品形态,不把液压定位桩作为普通RS的独立附件;最终配置仍需审核整机与现场条件。
04 / MODEL & INTERFACE
吨级仅作初步选型;最终结合主机品牌、型号、工作重量、回转接口、工作装置、作业半径与施工工况确认。
公司V3确认的有效RS型号
RS80、RS150、RS215的A1为双行走马达,A2为四行走马达;RS250、RS300、RS350、RS400使用当前确认的无后缀型号。 A1/A2不是代际、老新款或版次。
| 参数组 | 需要明确的口径 |
|---|---|
| 外形尺寸 | 单只主浮箱尺寸 / 底盘总长、总宽;注明装配状态。 |
| 重量 | 区分RS主浮箱底盘、RC或RD总成及整机工作重量,不混用配置范围。 |
| 主机适配 | 上车重量、回转接口、工作装置与行走液压条件。 |
| 配置与边界 | 仅RS / RS + RC / RS + RD三种产品级配置;具体对应关系以批准表为准。 |
当前只确认RS80↔RC80;其他RC适配关系不按数字类推。 具体RD型号与RS的适配、桩数及接口按正式型号资料逐项确认,不按编号类推。
05 / MANUFACTURING CHECKS
不只看外观。围绕对应型号的图纸、工艺与检验记录,确认底盘的制造和交付状态。
核对箱体焊缝、结构尺寸和连接部位,检查结果与对应图纸关联。
按批准工艺检查舱室与密封部位,记录条件、结果及问题处理。
检查行走驱动、管路及紧固连接,记录装配与功能检查结果。
核对表面处理、外观及交付清单,形成对应设备的出厂检查记录。
现有历史RS150-A2出厂检验文件包含上述检查方向;它不是本页全部在售型号的合格证明。现行工艺、验收标准及可公开记录仍需技术确认。
06 / ASSEMBLY & HANDOVER
先确认现场条件和交付边界,再安排拆分与安装。安装示意用于理解流程,不能替代对应型号的作业指导。
确认拆分单元、运输尺寸与重量、装车条件,以及现场安装空间。
按对应图纸和手册确认浮箱连接、上车接口、紧固及液压连接,由专业人员实施。
完成连接复核、行走与液压调试,确认检查记录、操作资料及后续支持范围。
YOUR HOST / YOUR SITE
有主机铭牌和现场照片就可以开始沟通。不清楚的水深、泥深或重量可注明“待确认”,由技术人员进一步核对。